アルミ材に塗装やメッキは難しい?メッキ塗装難易度の違いと失敗を防ぐコツ
- 公開日:
- 更新日:
群馬県高崎市にある株式会社三和鍍金の武藤です。
設計や調達をご担当の方から、次のようなお悩みを多くいただきます。
- 鉄からアルミに切り替えたいが、今まで通りメッキや塗装ができるか不安
- 他社でメッキしたダイカスト品の剥がれや膨れが多く、歩留まりが改善しない
- アルミにしっかり密着するメッキを、安心して任せられる業者が分からない
実は、メッキや塗装の難しさは、展伸材かダイカスト材かで大きく変わります。
違いを知って適切な前処理を選べば、剥がれや膨れのリスクは大きく減らせます。
この記事では、2つのアルミ材の違いと、適切な前処理を分かりやすく解説していきます!
是非最後まで、ご覧ください。
また弊社では、50種類以上の表面処理を手掛けております。
アルミやダイカスト品のメッキのご相談や、お見積もりなど、是非お気軽にお問い合わせください!
目次
2種類のアルミ材:組織の違いがメッキの難易度を左右する
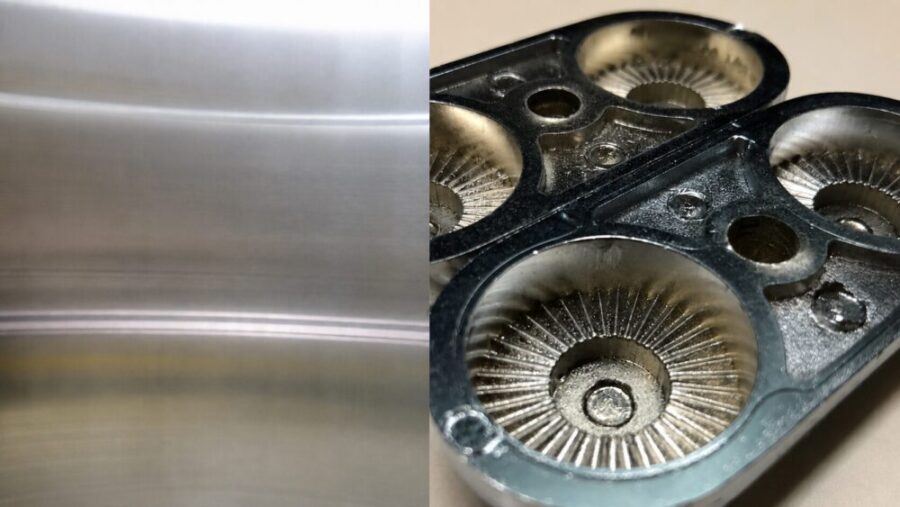
純アルミ材とアルミダイカスト材は、同じアルミでも作り方で内部が大きく異なります。
この差が難易度を左右し、展伸材は比較的容易、ダイカスト材は難しい素材です。
| 材料の種類 | 主な作り方と特徴 | メッキ・塗装の難易度 | 代表的な合金例 |
|---|---|---|---|
| 展伸材(純アルミ等) | 圧延・押出し加工。組織が均一で表面がきれい。 | 比較的容易(前処理がムラなく作用し密着しやすい) | A1000系、A5000系 |
| ダイカスト材 | 金型への高圧注入。内部にシリコンを含み、不均一になりやすい。 | 難しい(黒い汚れや小さな穴による膨れリスクあり) | ADC12 など |
種類①:展伸材は組織が均一でメッキしやすい
展伸材(てんしんざい)とは、純アルミや柔らかいアルミ合金から作る素材です。
圧力をかけて引き延ばしたり押し出したりして作られます。
金属が均一に延びるため、内部の結晶がきれいにそろい表面もクリーンに仕上がります。
そのため、薬品を使った前処理が、全体にムラなく作用しやすくなります。
展伸材は、メッキも塗装も、しっかり密着させやすい素材といえます。
種類②:シリコンや鋳巣がリスクになるダイカスト材
アルミダイカストとは、ドロドロに溶かしたアルミニウムを金型に高圧で注入して成形する素材です。
代表的なのは、自動車のエンジン部品や電子機器のカバーなどに使われるADC12です。
ADC12は、強度を高めるためにシリコンを5〜12%程度含んでいます。
しかし、高圧で急激に冷やして固めるため、組織が不均一になりやすい素材です。
内部に空気を巻き込んだ、ガス巣や鋳巣と呼ばれる小さな穴もできやすくなります。
この表面の不均一さが、後述するメッキ・塗装の難しさに直結します。
アルミへのメッキ・塗装が難しい3つの理由
アルミへのメッキや塗装が難しいと言われる背景には、3つの理由があります。
どれも、素材特有の性質が「前処理」を邪魔してしまうものです。
ここでは、その原因を一つずつ整理します。
理由①:アルミ共通の酸化皮膜が密着を阻む
アルミは空気に触れた瞬間から、酸化皮膜と呼ばれる見えない薄い膜を表面に作ります。
この皮膜は、金属をサビから守ってくれます。
一方で、メッキ液や塗料が金属に直接密着するのを妨げる、厄介な存在でもあります。
この皮膜は、通常の簡単な洗浄だけでは、完全に取り除くのが難しい膜です。
残ったままメッキや塗装をすると、後からペロリと剥がれたり膨れたりしてしまいます。
理由②:ダイカスト特有のスマットが残る
ADC12などのダイカスト材は、成分にシリコンを含んでいます。
表面をきれいにするために酸などで洗うと、アルミだけが溶けてシリコンが溶け残ります。
これが「スマット」と呼ばれる黒いカスとなり、表面にへばりつきます。
スマットが残ったまま、メッキをすると間にゴミを挟んだ状態になります。
その結果、密着不良を引き起こします。
これは展伸材にはほとんど見られない、ダイカスト特有のトラブルです。
理由③:ダイカスト特有の鋳巣と油の洗い残し
成形時にできるピンホール状の鋳巣には、メッキ液や空気が入り込みやすくなります。
そして後になって、中からガスや液が噴き出してメッキを膨らませてしまいます。
加えて、離型剤(型から外しやすくする油)や、削る時に使う切削油の汚れも問題です。
こうした汚れが表面に残っていると、通常の前処理だけでは十分に落としきれません。
これらの要因が重なるため、ダイカスト材の前処理は一段と手間と技術が必要になります。
密着性を確実に確保するための「3ステップ前処理工程」
ここまで、アルミ特有の「酸化皮膜」や、ダイカスト特有の「スマット」「鋳巣」を見てきました。
こうした課題を克服し、剥がれないメッキをするには、3つの前処理ステップが欠かせません。
ステップ①:酸化皮膜の除去
脱脂やエッチングの薬品を使い、アルミ表面の油汚れや酸化皮膜を溶かして取り除きます。
こうして、キレイな金属面を露出させます。
または、ショットブラストという方法で表面を削り、酸化皮膜を落とすこともできます。
ステップ②:ジンケート処理(亜鉛置換/ダブルジンケート)
ジンケート処理とは、酸化皮膜を取り除いた直後に、アルミ表面を「亜鉛」の薄い膜で覆う処理です。
空気に触れて再び酸化皮膜ができる前に亜鉛でバリアを張り、後のメッキ層としっかり密着させます。
より確実にするため、「ダブルジンケート」を採用するケースも多いです。
ダブルジンケートとは、この処理を一度剥がして、もう一度行う方法です。
※ジンケート処理については、『ジンケート処理』の記事でも詳しくご覧いただけます。
ステップ③:無電解ニッケルメッキによる下地作り
亜鉛のバリアの上に、ニッケルのメッキを均一につけます。
電気を使わずに化学反応だけでつけるため、複雑な形の部品でも厚みのムラが出にくい方法です。
そして、アルミ表面とこれから行う本命のメッキや塗装を強力にくっつける「接着剤」の役割を果たします。
※詳しくは、『【基礎中の基礎!+α】無電解ニッケルメッキについて』の記事をご覧ください。
アルミダイカストのメッキ業者に「三和鍍金」が選ばれる理由
ADC12などのアルミダイカストへのメッキや塗装では、不純物への対応が必要です。
そのため、「高度な前処理技術」と「徹底した液管理」が求められます。
技術力が不足していると、納品後数ヶ月経ってからメッキが浮いてくるといったトラブルにつながります。
アルミダイカストへのメッキは非常に難易度が高い処理です。
そのため、確かな技術力と品質管理体制を持つ専門業者を見極めることが、非常に重要です。
三和鍍金が選ばれる理由
創業70年以上の中で膨大な知見を培ってきました。
その知見を活かし、難易度の高いダイカスト製品にも、安定した高品質な表面処理をご提供しています。
💡ここで弊社専門スタッフからのワンポイント
ダイカストへのメッキは、一般的に膨れのリスクが高くなります。
前述したように前処理をしっかりと行わないと後の不具合の発生につながります。
アルミダイカストには、それぞれに番手(材料の種類を示す番号)があります。
番手をしっかり見極め、適切な処理を行う業者を選ぶことが鍵になります。
まとめ
今回は、純アルミ材とアルミダイカストの違いと、メッキ・塗装の難易度について解説しました。
素材の特性を正しく理解し、適切な前処理工程を踏むことが大切です。
三和鍍金でも創業70年以上の知見を活かし、ダイカスト製品の表面処理を手掛けてます。
是非、お気軽にお問い合わせください!
関連リンク
執筆者プロフィール
- 代表取締役
-
株式会社三和鍍金に入社後、経営難に陥っていた会社再建に取り組む。
経費削減、業務改善、人材育成に取り組み1年でV字回復させる。
その後、営業手法の業務改善を行い、売上高増加、年間新規取引100件を達成
柔軟な発想や行動力を持ち味に現在は表面処理を通しての新規事業に着手中。
最新の投稿
- 2026.11.11メッキライブラリアルマイトSAとは?図面指示の2つのリスクと正しい表記方法
- 2026.11.11メッキライブラリパラジウムメッキで失敗しない!純Pdと合金(Pd-Ni)の使い分けのポイント
- 2026.11.11環境・SDGs環境に優しいクロムフリーって何?~未来のものづくりと表面処理の進化〜
- 2026.10.1環境・SDGsアルミ材に塗装やメッキは難しい?メッキ塗装難易度の違いと失敗を防ぐコツ